
СКИФ-М Каталог инструмента 2015
для размещения заказа - info@skif-m-tools.ru
Техническое приложение
Назначение режимов резания для отдельных типов фрез
Назначение режимов резания для фрез с круглыми пластинами
n = 1000Vc (RPM)
De
Глубина резания ap определяется припуском на обработку, но не может превышать 0,5 диаметра используемой пластины.
Ширина фрезерования aе определяется размером обрабатываемой поверхности и, как правило, для торцовых фрез составляет
0,75-0,8 диаметра фрезы. Для концевых фрез aе определяется видом выполняемых работ.
Диапазон начальной скорости резания в зависимости от обрабатываемого материала и марки используемого твердого сплава
приведен в таблицах на стр. J12-J15.
Vc = Vcтаблkv (м/мин), где
kv - поправочный коэффициент, учитывающий отклонение твердости
обрабатываемого материала от табличных значений.
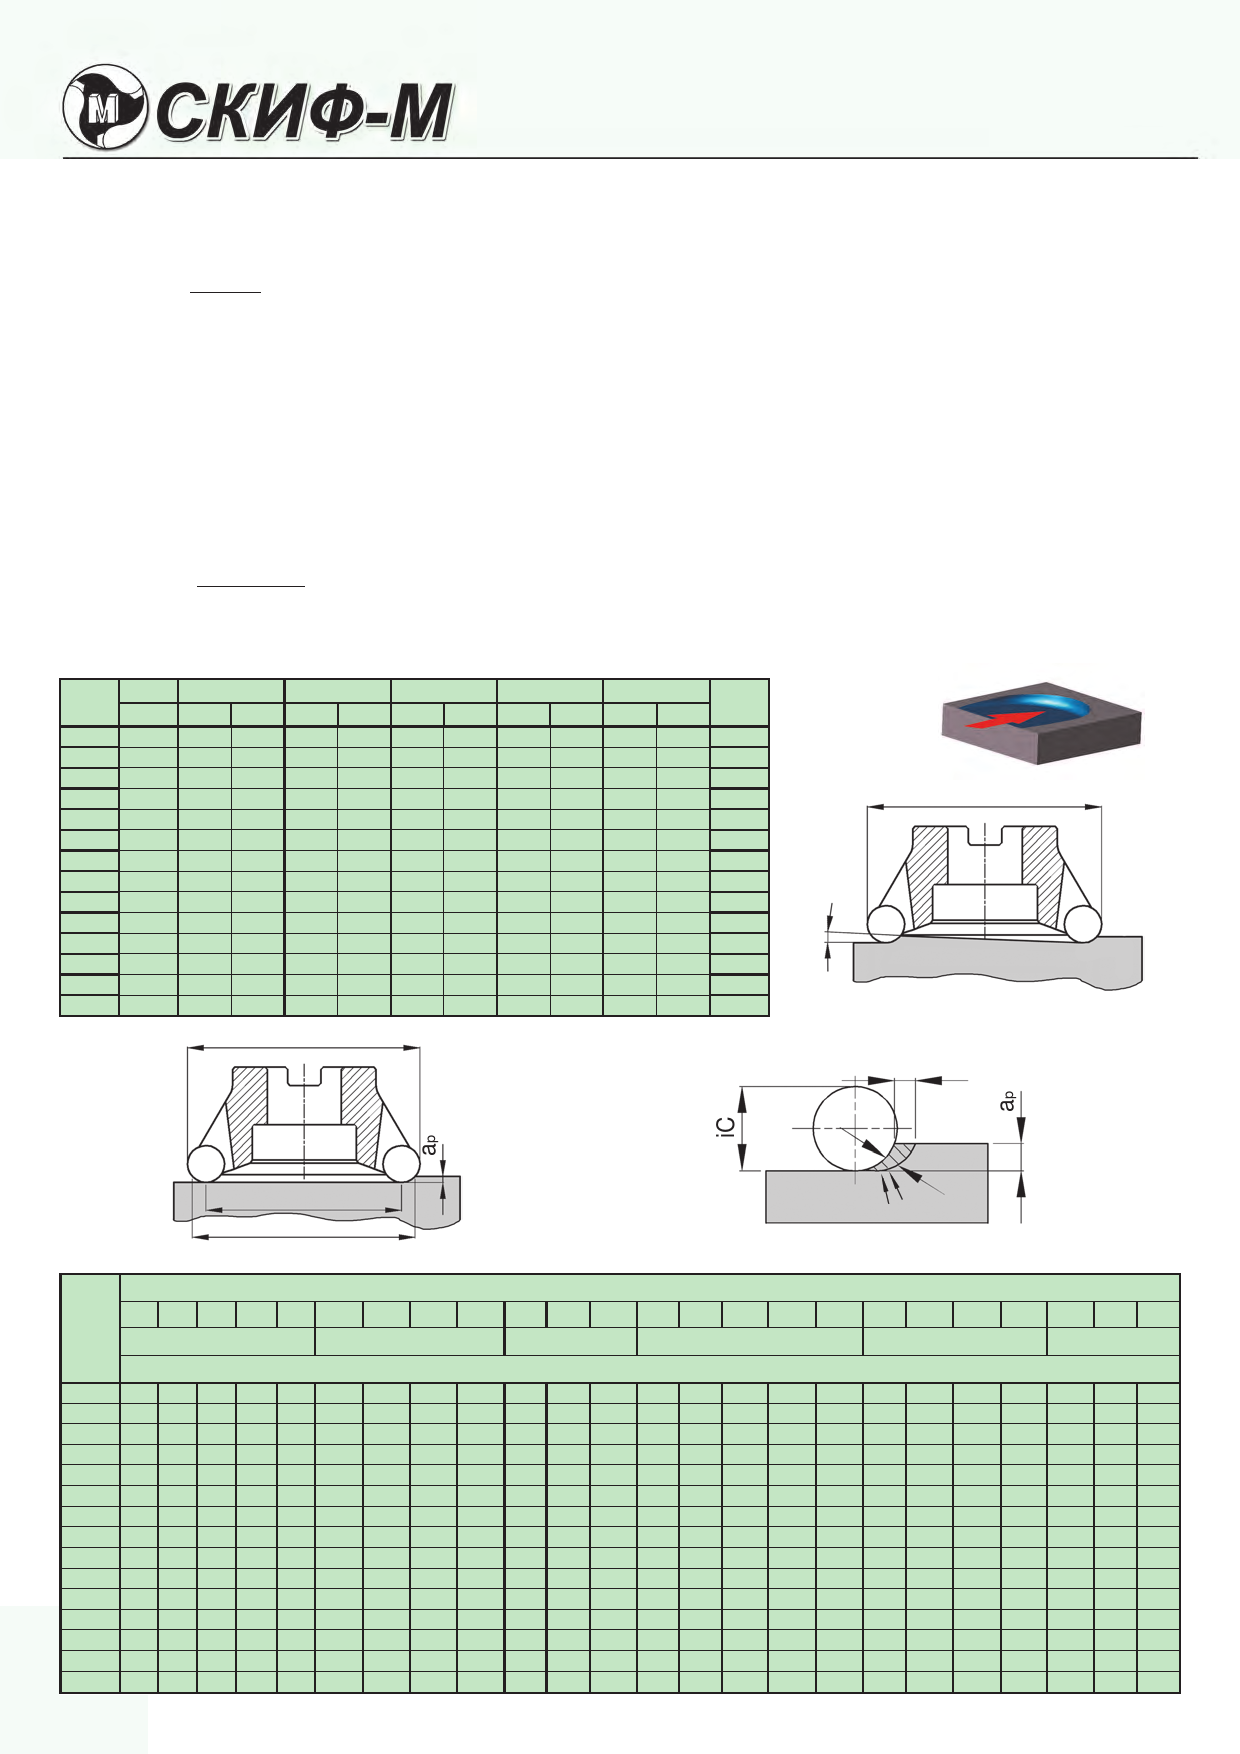
Значение эффективного диаметра определяют по формуле или выбирают из табл.1 для концевых фрез, или табл. 2 для
торцовых фрез. При малых глубинах резания необходимо производить расчет скорости резания по эффективному диаметру De
De=D1 + 2 ap iC - ap2
De - эффективный диаметр, мм;
iC - диаметр пластины, мм;
Угловое врезание
D1 - внутренний диаметр режущей части фрезы, мм;
D
RD05 RD08
RP10
RP12
RP16
RP20
S+AL S+AL Ti S+AL Ti S+AL Ti S+AL Ti S+AL Ti
8 12,5 - - - - - - - - - -
10 13
-
-
-
-
-
-
-
-
-
-
12 8,2
-
-
-
-
-
-
-
-
-
-
16 5,3 4,7 7,8 - - - - - - - -
20 - 4,3 9,4 9,5 11,6 - - - - - -
25 - 3,8 6,8 3,1 8,2 3,4 4,9 - - - -
32 - 7,8 4,2 1,7 4,5 1,7 4,7 15,3 7,8 - -
40 - 5,8 5,6 3,3 4 2 4,5 7,4 8,1 7,2 1,3
50 - 4,1 4,1 3,2 2,7 7,6 3,9 6,8 1,1 7,5 1,1
63 - 3 3 3 2,3 5,2 4 6 0,9 6,5 1
80 - 2,3 2,3 1,8 2 4 3,7 3,7 0,8 6 0,9
100 -
- - 1,4 1,6 3 2,6 3 0,7 4,3 0,8
125 -
--
- - 2,4 2,1 2,5 0,6 3,2 0,6
160 - - - - - - - 1,5 0,4 2,3 0,5
D
8
10
12
16
20
25
32
40
50
63
80
100
125
160
a
D
D
fz
D1
De
F hm
Расчетное значение эффективного диаметра (De) концевых фрез с круглыми пластинами
Таблица 1
ap, D- диаметр фрезы, мм
мм 08 10 12 16 20 12 16 20 25 20 25 32 20 25 32 40 50 25 32 40 50 25 40 50
RD05
RD08
RP10
RP12
RP16
RP20
De, мм
0,2 5,0 7,0 9,0 13,0 17,0 6,5 10,5 14,5 19,5 12,8 17,8 24,8 11,1 15,1 23,1 31,1 41,1 12,6 19,6 27,6 37,6 24,0 24,0 34,0
0,4 5,7 7,7 9,7 13,7 17,7 7,5 11,5 15,5 20,5 13,9 18,9 25,9 12,3 16,3 24,3 32,3 42,3 14,0 21,0 29,0 39,0 25,6 25,6 35,6
0,6 6,2 8,2 10,2 14,2 18,2 8,2 12,2 16,2 21,2 14,7 19,7 26,7 13,2 17,2 25,2 33,2 43,2 15,1 22,1 30,1 40,1 26,8 26,8 36,8
0,8 6,7 8,7 10,7 14,7 18,7 8,8 12,8 16,8 21,8 15,4 20,4 27,4 14,0 18,0 26,0 34,0 44,0 16,0 23,0 31,0 41,0 27,8 27,8 37,8
1,2 7,3 9,3 11,3 15,3 19,3 9,7 13,7 17,7 22,7 16,5 21,5 28,5 15,2 19,2 27,2 35,2 45,2 17,4 24,4 32,4 42,4 29,5 29,5 39,5
1,6 7,7 9,7 11,7 15,7 19,7 10,4 14,4 18,4 23,4 17,3 22,3 29,3 16,0 20,2 28,2 36,2 46,2 18,6 25,6 33,6 43,6 30,9 30,9 40,9
2,5 8,0 10,0 12,0 16,0 20,0 11,4 15,4 19,4 24,4 18,7 23,7 30,7 17,7 21,7 29,7 37,7 47,7 20,6 27,6 35,6 45,6 33,2 33,2 43,2
3,2 11,8 15,8 19,8 24,8 19,3 24,3 31,3 18,6 22,6 30,6 38,6 48,6 21,8 28,8 36,8 46,8 34,7 34,7 44,7
4,0 12,0 16,0 20,0 25,0 19,8 24,8 31,8 19,3 23,3 31,3 39,3 49,3 22,9 29,9 37,9 47,9 36,0 36,0 46,0
4,5 19,9 24,9 31,9 19,6 23,6 31,6 39,6 49,6 23,4 30,4 38,4 48,4 36,7 36,7 46,7
5,0 20,0 25,0 32,0 19,8 23,8 31,8 39,8 49,8 23,8 30,8 38,8 48,8 37,3 37,3 47,3
6,0 20,0 24,0 32,0 40,0 50,0 24,5 31,5 39,5 49,5 38,3 38,3 48,3
8,0 25,0 32,0 40,0 50,0 39,6 39,6 49,6
9,0 39,9 39,9 49,9
10,0 40,0 40,0 50,0
J4
info@skif-m-tools.ru
www.skif-m-tools.ru
СКИФ-М